Có một tình huống rất phổ biến trong ngành: hai nhà cung cấp cùng gửi phiếu kiểm nghiệm cho một loại bột đá caco3, con số nhìn gần như giống nhau, nhưng khi chạy trên dây chuyền thì một loại êm, một loại gây sự cố. Nguyên nhân thường không phải ai gian dối, mà là hai tờ phiếu đo những thứ khác nhau, theo phương pháp khác nhau, hoặc bỏ sót đúng chỉ tiêu quyết định.
Với nhà sản xuất sử dụng bột, hiểu tiêu chuẩn chất lượng nghĩa là biết cần yêu cầu chỉ tiêu nào, đọc con số ra sao và nhận ra khi nào một phiếu kiểm nghiệm chưa đủ tin cậy. Với đơn vị sản xuất bột, đó là khung để thiết kế quy trình kiểm soát. Bài viết này đi qua từng nhóm chỉ tiêu theo hướng phân tích: chỉ tiêu đó đo gì, ảnh hưởng gì đến sản phẩm cuối, và mức nào thường được xem là hợp lý.
1. Vì sao cần một bộ tiêu chuẩn thay vì chỉ nhìn bằng mắt
Bột trắng không có nghĩa là bột tốt
Mắt thường không phân biệt được hai lô bột có cùng màu trắng nhưng khác nhau về cỡ hạt, độ ẩm hay tạp chất. Chính những khác biệt không thấy được đó quyết định bột có làm thủng màng nhựa, gây vân sơn hay làm mòn trục vít hay không. Tiêu chuẩn chất lượng biến cảm nhận thành con số, và con số là thứ hai bên mua bán có thể đối chiếu.
Các lớp tiêu chuẩn thường gặp
Chất lượng bột đá caco3 thường được quy định ở ba lớp. Lớp thứ nhất là tiêu chuẩn quốc gia hoặc quốc tế về phương pháp thử và yêu cầu chung, chẳng hạn các họ tiêu chuẩn ISO về chất độn và bột màu, hay tiêu chuẩn cơ sở được công bố của nhà sản xuất. Lớp thứ hai là thông số kỹ thuật riêng theo thỏa thuận giữa người mua và người bán cho từng ứng dụng. Lớp thứ ba là các quy định của thị trường đích, ví dụ giới hạn kim loại nặng hay yêu cầu an toàn với sản phẩm tiếp xúc thực phẩm và đồ chơi trẻ em. Phiên bản và số hiệu tiêu chuẩn có thể được cập nhật, vì vậy khi lập hợp đồng nên đối chiếu bản hiện hành với đơn vị kiểm nghiệm.
2. Hàm lượng canxi cacbonat và tạp chất: nền tảng của mọi chỉ tiêu khác
Hàm lượng CaCO₃
Đây là chỉ tiêu cho biết bột “sạch” đến đâu. Các dòng bột cho nhựa và sơn chất lượng tốt thường có hàm lượng CaCO₃ ở mức cao, thường từ khoảng 96% đến hơn 98%, tùy loại đá nguồn và mục đích sử dụng. Hàm lượng thấp thường đi kèm tạp chất cứng hoặc màu, kéo theo hệ quả lên độ trắng và độ mài mòn.
Mất khối lượng khi nung
Canxi cacbonat tinh khiết mất khoảng 44% khối lượng khi nung do giải phóng khí CO₂. Chỉ tiêu mất khối lượng khi nung vì vậy là một phép kiểm tra chéo hữu ích: giá trị gần mức lý thuyết cho thấy bột có độ tinh khiết cao, giá trị thấp rõ rệt gợi ý có lẫn tạp chất khác hoặc có thành phần không phải canxi cacbonat. Khi một phiếu ghi hàm lượng CaCO₃ rất cao nhưng mất khối lượng khi nung lệch xa, đó là dấu hiệu cần hỏi lại.
Chất không tan trong axit, sắt và magie
Chất không tan trong axit (chủ yếu là silic, đất sét) phản ánh lượng tạp chất cứng, ảnh hưởng đến độ mài mòn thiết bị. Sắt gây ngả vàng, ngả hồng và làm giảm độ trắng. Magie cao cho thấy đá lẫn dolomit, có thể làm thay đổi hành vi của bột trong một số ứng dụng. Ba chỉ tiêu này là “cảm biến” tốt cho chất lượng đá nguồn.
3. Độ trắng và màu sắc
Độ trắng đo gì
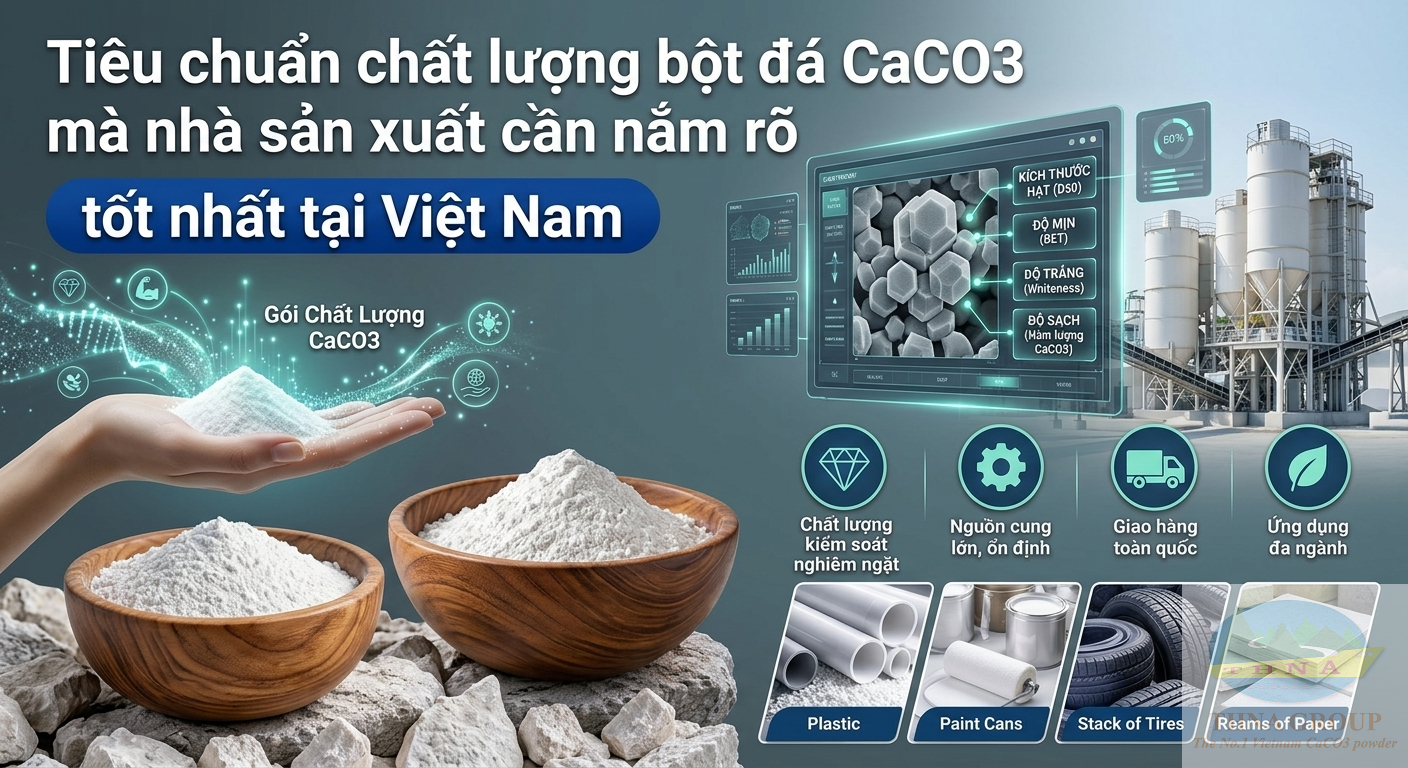
Độ trắng thường được đo bằng máy đo độ trắng theo thang quy ước và phản ánh mức độ tạp chất cũng như độ tinh khiết của đá. Dòng bột cao cấp cho nhựa trắng, sơn và giấy thường đạt độ trắng cao, trong khi các dòng cho vật liệu xây dựng và sản phẩm sẫm màu không đòi hỏi mức này.
Lưu ý khi đọc kết quả
Hai phiếu ghi độ trắng khác nhau chỉ so sánh được nếu dùng cùng thang đo và cùng điều kiện đo. Bột nghiền càng mịn thì cùng một đá nguồn thường cho độ trắng cao hơn, nên khi so sánh phải so ở cùng cỡ hạt. Ngoài độ trắng, một số ứng dụng còn quan tâm đến sắc độ nghiêng vàng hay nghiêng xanh, nên hãy xin mẫu để nhìn thực tế cạnh sản phẩm của mình.
4. Phân bố cỡ hạt: chỉ tiêu quyết định nhất với nhiều ứng dụng
Cỡ hạt trung bình và cỡ hạt lớn nhất
Cỡ hạt trung bình (D50) cho biết kích thước điển hình. Cỡ hạt lớn nhất, thường biểu thị bằng D97 hoặc cỡ hạt cắt trên, cho biết hạt thô nhất. Với ứng dụng màng mỏng, sơn bóng và giấy, chỉ tiêu thứ hai thường quan trọng hơn chỉ tiêu thứ nhất, vì một vài hạt thô là đủ gây lỗi.
Phần còn lại trên sàng
Ngoài các chỉ tiêu cỡ hạt đo bằng thiết bị, nhiều nhà máy còn kiểm phần còn lại trên một cỡ sàng nhất định, ví dụ sàng 45 micron. Đây là phép kiểm đơn giản, nhanh và rất hữu ích để phát hiện hạt thô lọt qua phân cấp. Nên có cả hai phương pháp để đối chiếu.
Diện tích bề mặt riêng
Bột càng mịn thì diện tích bề mặt càng lớn, kéo theo nhu cầu chất tráng phủ cao hơn, độ hấp thụ dầu cao hơn và độ nhớt hỗn hợp tăng. Vì vậy cỡ hạt không nên được xem là chỉ tiêu độc lập, mà cần đọc cùng với độ hấp thụ dầu và liều tráng phủ.
5. Độ ẩm, độ hấp thụ dầu và các chỉ tiêu ứng xử
Độ ẩm
Với bột dùng cho nhựa, độ ẩm là chỉ tiêu then chốt. Mức yêu cầu thường rất thấp, khoảng dưới 0,3% và với bột tráng phủ thường còn thấp hơn. Ẩm cao gây bọt khí, đốm, rỗ bề mặt và có thể làm hỏng sản phẩm mỏng. Cần lưu ý độ ẩm đo tại nhà máy bột có thể khác với độ ẩm khi bột đến xưởng, vì bột hút ẩm trong vận chuyển và kho. Vì vậy bao bì kín và quy trình lưu kho cũng là một phần của tiêu chuẩn chất lượng.
Độ hấp thụ dầu
Chỉ tiêu này cho biết lượng dầu hoặc chất lỏng mà một lượng bột có thể hấp thụ. Giá trị cao nghĩa là bột “ngốn” nhiều chất lỏng, làm tăng độ nhớt, đòi hỏi thêm chất hóa dẻo, chất phân tán hoặc chất kết dính. Với sơn và PVC mềm, đây là chỉ tiêu có ý nghĩa trực tiếp lên công thức và chi phí.
Độ pH huyền phù và khối lượng riêng
Độ pH của huyền phù nước cho biết tính kiềm nhẹ của bột và mức ổn định khi dùng trong hệ nước như sơn và giấy. Khối lượng đổ đống ảnh hưởng đến cách đóng gói, vận chuyển và cấp liệu. Các chỉ tiêu này không gây chú ý như độ trắng, nhưng lại giúp giải thích nhiều hiện tượng bất thường trên dây chuyền.
6. Chỉ tiêu tráng phủ bề mặt
Độ hoạt hóa
Bột tráng phủ cần chứng minh được mức độ phủ. Phép thử phổ biến là thử nổi trên nước: bột đã phủ tốt sẽ nổi, phần chìm cho biết tỷ lệ chưa được phủ. Tỷ lệ nổi, thường gọi là độ hoạt hóa, càng cao thì lớp phủ càng đầy đủ. Đây là cách kiểm tra nhanh, đơn giản và đáng tin để phân biệt bột tráng phủ thật với bột chỉ ghi nhãn.
Hàm lượng chất phủ và loại chất phủ
Liều chất phủ thường khoảng 0,8 đến 1,5% tùy độ mịn. Quá ít thì phân tán kém, quá nhiều thì sản phẩm trơn, bám dính kém hoặc ảnh hưởng đến khả năng in. Người dùng nên hỏi loại chất phủ, đặc biệt khi sản phẩm cuối tiếp xúc thực phẩm hoặc dùng cho trẻ em, vì nguồn gốc chất phủ nằm trong phạm vi quy định an toàn.
7. Kim loại nặng và các yêu cầu an toàn
Với sản phẩm xuất khẩu hoặc tiếp xúc người dùng như đồ chơi, bao bì thực phẩm, dụng cụ nhà bếp, giới hạn kim loại nặng như chì, cadimi, thủy ngân và asen là yêu cầu bắt buộc theo quy định của thị trường đích. Nhà sản xuất bột cần có kết quả kiểm nghiệm các nguyên tố này từ đơn vị đáng tin cậy, và nhà sản xuất sản phẩm cuối nên yêu cầu hồ sơ tương ứng. Phiên bản và giới hạn của các quy định thay đổi theo thời gian và theo thị trường, nên hãy xác nhận quy định hiện hành trước khi cam kết với khách hàng.
8. Cách kiểm tra và lập hệ thống kiểm soát chất lượng
Lấy mẫu đại diện
Một phép đo chính xác trên mẫu không đại diện vẫn cho kết luận sai. Mẫu cần lấy từ nhiều bao hoặc nhiều thời điểm trong một lô, trộn đều rồi chia nhỏ. Với nhà máy bột, lấy mẫu định kỳ trong ca tốt hơn nhiều so với chỉ lấy khi đóng bao.
Tần suất kiểm và chỉ tiêu theo mức độ quan trọng
Không phải chỉ tiêu nào cũng cần kiểm với cùng tần suất. Nhóm chỉ tiêu ảnh hưởng nhanh đến vận hành như độ ẩm, cỡ hạt, phần còn lại trên sàng và độ hoạt hóa nên kiểm mỗi lô. Nhóm ít biến động như hàm lượng CaCO₃, tạp chất, kim loại nặng có thể kiểm định kỳ hoặc khi đổi nguồn đá.
Phiếu kiểm nghiệm và truy xuất lô
Mỗi lô cần có phiếu kiểm nghiệm, mã lô và lưu mẫu đối chiếu. Khi sự cố xảy ra trên dây chuyền, mã lô giúp truy ngược đúng thời điểm sản xuất và đúng nguồn đá. Đây là thứ phân biệt nhà cung cấp làm nghề nghiêm túc với nơi chỉ “bán hàng”.
Kiểm soát thống kê
Nhà máy bột trưởng thành thường theo dõi các chỉ tiêu theo thời gian bằng biểu đồ kiểm soát, để phát hiện xu hướng lệch trước khi vượt giới hạn. Một lô vẫn nằm trong giới hạn nhưng liên tục trôi về một phía là tín hiệu máy nghiền, bộ phân cấp hoặc nguồn đá đang thay đổi.
9. Cách lập thông số kỹ thuật khi mua bột đá caco3
Một thông số kỹ thuật tốt khi mua không chỉ ghi “bột đá mịn, trắng”. Nó nêu từng chỉ tiêu với giá trị mục tiêu và khoảng dung sai, phương pháp thử, tần suất kiểm và cách xử lý khi lô không đạt. Ví dụ: cỡ hạt trung bình trong khoảng nào, cỡ hạt lớn nhất tối đa bao nhiêu, độ ẩm tối đa bao nhiêu, độ hoạt hóa tối thiểu bao nhiêu, độ trắng tối thiểu bao nhiêu. Giá trị cụ thể cần dựa trên thử nghiệm với sản phẩm của chính bạn, vì cùng một chỉ số có thể là dư thừa với ứng dụng này nhưng chưa đủ với ứng dụng khác.
Nếu bạn muốn xây dựng bộ thông số cho dây chuyền của mình, nhận phiếu kiểm nghiệm theo lô và mẫu thử đối chiếu, hãy liên hệ THNA GROUP để được trao đổi theo đúng ứng dụng và sản lượng.
10. Những sai lầm thường gặp khi hiểu về tiêu chuẩn chất lượng
Sai lầm đầu tiên là chỉ nhìn độ trắng và hàm lượng, bỏ qua cỡ hạt lớn nhất và độ ẩm. Sai lầm thứ hai là so sánh phiếu của các nhà cung cấp mà không kiểm tra phương pháp và thang đo có giống nhau không. Sai lầm thứ ba là đặt thông số quá chặt cho ứng dụng không cần, đẩy giá lên mà không tăng lợi ích. Sai lầm thứ tư là tin hoàn toàn vào phiếu mà không thử mẫu trên dây chuyền thật. Cuối cùng là quên rằng chất lượng bột phụ thuộc vào cả khâu bảo quản, nên bột đạt chuẩn tại nhà máy vẫn có thể hỏng khi về đến xưởng nếu kho ẩm.
Kết luận
Tiêu chuẩn chất lượng bột đá caco3 là một hệ thống chỉ tiêu liên quan chặt chẽ với nhau: hàm lượng và tạp chất nói về đá nguồn, độ trắng và cỡ hạt nói về nghiền và phân cấp, độ ẩm và độ hoạt hóa nói về tráng phủ và bảo quản, kim loại nặng nói về an toàn. Nhà sản xuất nắm rõ hệ thống này sẽ đọc được phiếu kiểm nghiệm đúng cách, đặt thông số vừa đủ cho từng ứng dụng, và truy ngược nguyên nhân khi có sự cố. Điều quan trọng nhất là biến các chỉ tiêu thành thông số kỹ thuật bằng văn bản, được kiểm theo lô và đối chiếu bằng thử nghiệm thực tế. Đó là cách để bột đá caco3 luôn đồng đều và đáng tin cậy.